
珠穆朗玛食品公司
Everest Food 如何利用 Daifuku 单元负载自动仓库系统将日产量提升至 1200 吨
注:本视频展示的是初始安装状态,之后进行了扩展。以下案例研究中的规格参数反映的是扩展后的系统。
客户背景
成立于1967年的珠穆朗玛食品有限公司生产超过75种珠穆朗玛玛萨拉香料及其他香料产品。公司产品出口至包括英国、新加坡、澳大利亚等在内的80多个国家,并在印度全国范围内销售,并连续10次荣获“超级品牌”称号。为满足公司在其占地37,560平方米的工厂每日生产1,200吨香料的目标,该工厂常备超过1,600吨的原材料库存。
运营挑战
在实施自动化存储和检索系统(自动仓库)之前,该公司旧工厂的原材料和成品都存储在人工货架系统上:
- 生产准备延迟:操作依赖于人工搬运,导致原材料分配到生产线耗时较长。
- 卫生控制风险:将生香料和配料存放在手动架子上,给卫生控制和批次污染预防带来了挑战。
- 追溯瓶颈:人工追踪阻碍了高效的库存追溯和生产数据管理。
解决方案:面向原材料和成品的单元式自动化立体自动仓库解决方案
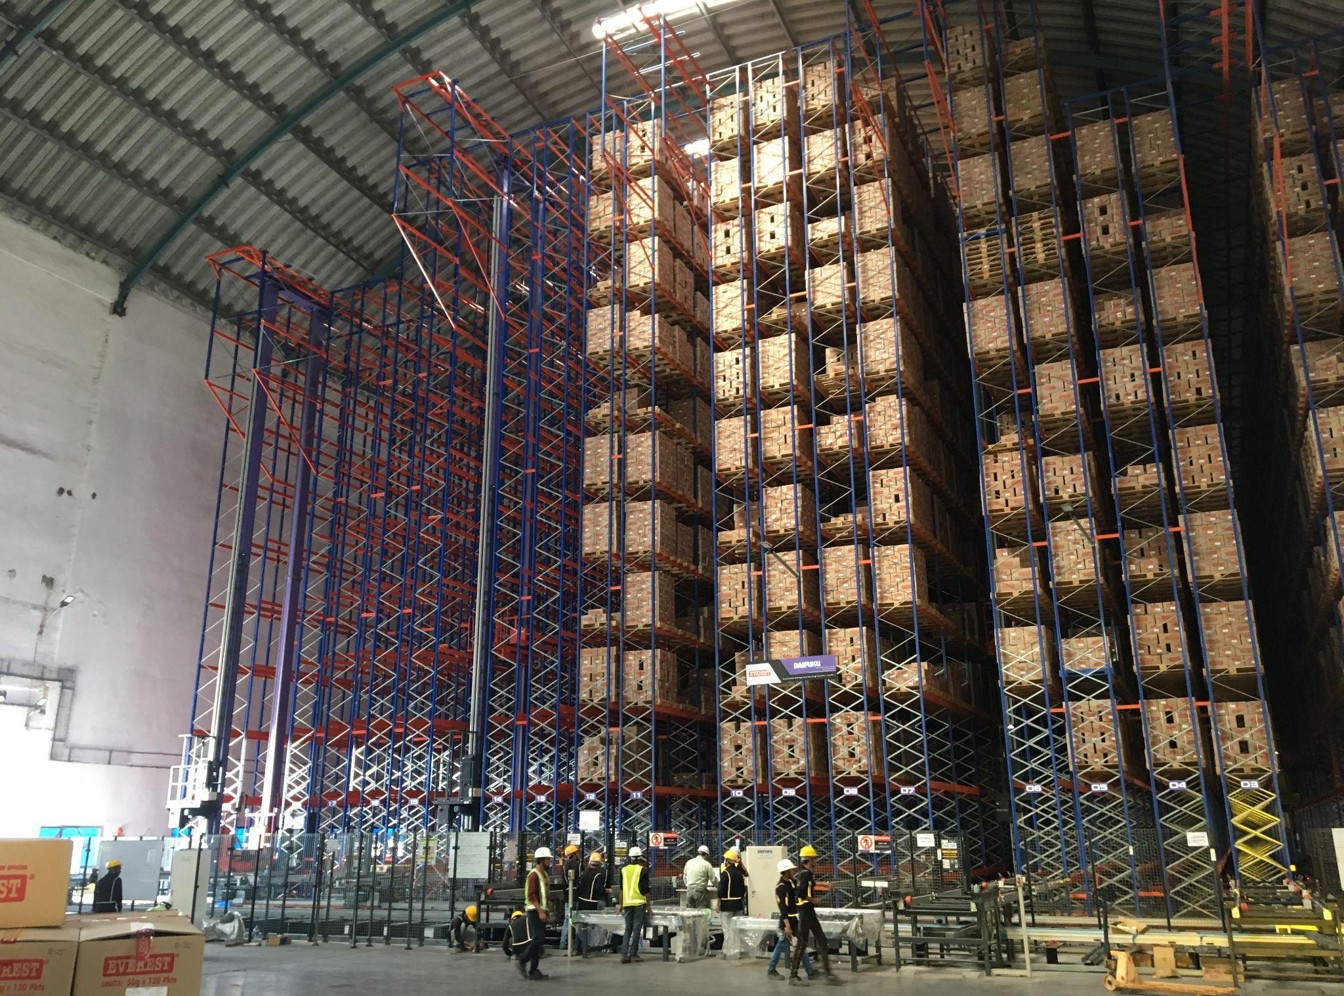
为了改善物料流动、库存控制和卫生管理,新工厂集成了两套单元负载自动仓库(自动化存储和检索系统)装置——一套专门用于原材料,另一套用于成品和包装材料:
- 原材料单元装载自动仓库:配备 2,160 个托盘位和 3 台堆垛机,以支持及时向生产线直接供应原材料。
- 成品单元装载自动仓库:设有 18,784 个托盘位和 10 台堆垛机,位于相邻的存储区域。
- 集成托盘搬运:包装完成后,成品经人工托盘化,并通过叉车运送到入库输送机。然后,分拣转移车辆(STV)自动将托盘运送到相邻的成品自动化立体仓库自动仓库)。
| 系统参数 | 手动设置(旧工厂) | 大福单元装载自动化自动仓库(新工厂) | 运营效益 |
|---|---|---|---|
| 生产目标支持 | 延迟的人工物料分配 | 日产量1200吨 | 及时向生产线供应1600多吨原材料 |
| 原材料储存 | 手动货架 | 2160 个托盘位(3 台堆垛机) | 自动化原材料回收和生产线旁配送 |
| 包装产品储存 | 手动货架 | 18,784 个托盘位(10 台堆垛机) | 大幅提高了运输效率和发货周转时间 |
| 卫生控制与卫生 | 人工搬运风险 | 带自动仓库封闭式存储 | 降低易腐香料产品的污染风险 |
| 数据与可追溯性 | 手动跟踪瓶颈 | 自动化数据跟踪 | 增强制造数据可视性和库存控制 |
客户心声
Rajiv Shah,Everest Food Products Pvt. Ltd. 的董事
这将成为世界上规模较大的香料制造厂。我们如何储存大量香料是主要问题,但我们如何检索它是一个更大的难题。这就是引进自动化仓库的原因。自动仓库不仅有助于保持易腐烂货物的安全存储,而且还确保制造操作的及时检索。它消除了污染风险、降低了劳动力成本并可以精准地进行库存管理。在印度的大福团队充分理解了我们的需求,对此我们非常满意。
联系我们
如有产品咨询,请点击“联系我们”页面,与我们联系。
联系我们联系我们
如有产品咨询,请点击“联系我们”页面,与我们联系。
联系我们